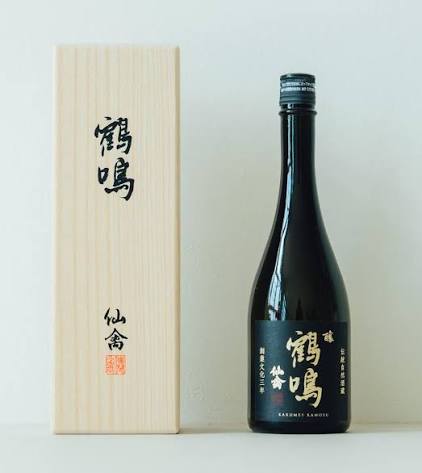
江戸をこよなく愛する酒蔵。仙禽
2024年12月31日から1月1日に変わる瞬間。
私と妻は1次会で美味しい食事をして、家で2次会の酒の席を持っていた。
この時に飲もうととっておいた日本酒があったが、まさに今日紹介する仙禽である。
その中でもモダンシリーズの初矢中取り。
私は1次会でかなり酔って、何杯か飲んだ後は記憶もなく眠り込んでしまったが、妻は一人で1月1日の夜を楽しんでから寝たそうだ。
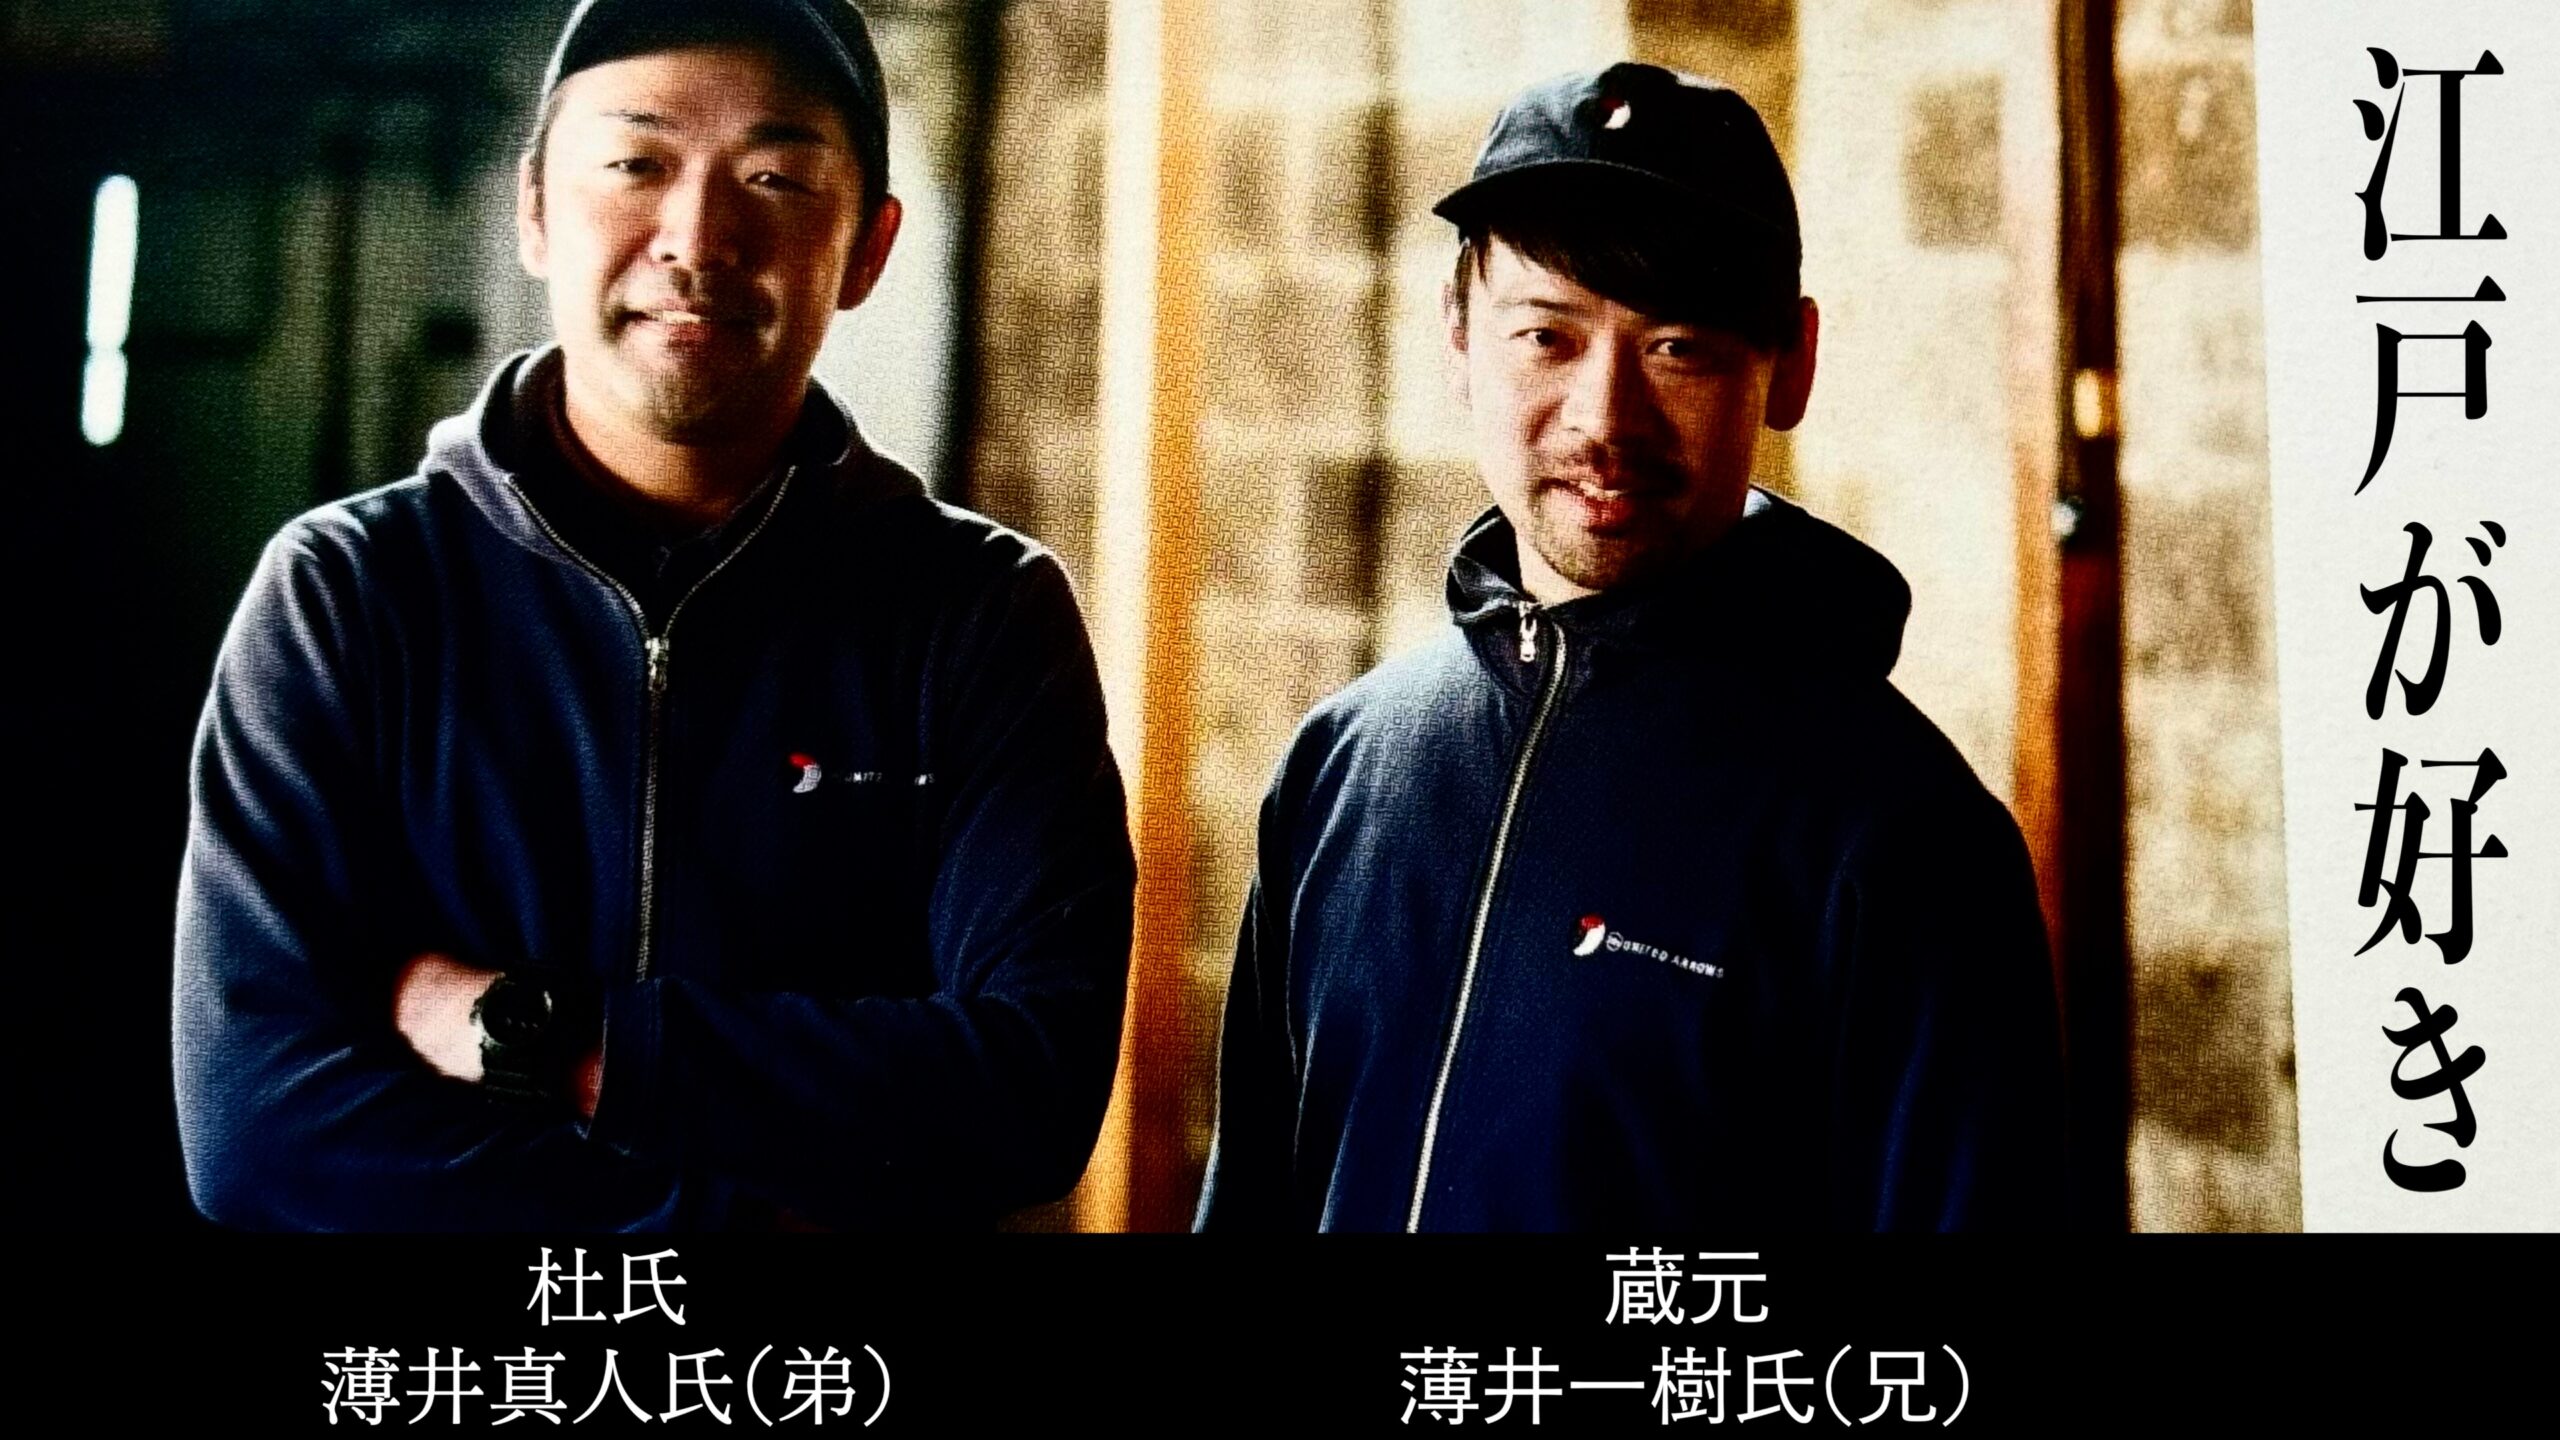
これ以前からも仙禽はどのラベルであれ信頼して飲める美味しい日本酒の一つだったが、その中心には強力な「江戸に帰ろう」というコアアイデアを胸に抱いて醸造をしている蔵元/杜氏兄弟、薄井一樹さんと弟の薄井真人さんがいた。▼
歴史
1. 設立から現在の仙禽になるまで。
栃木県さくら市で1806年、仙禽酒造が設立されます。
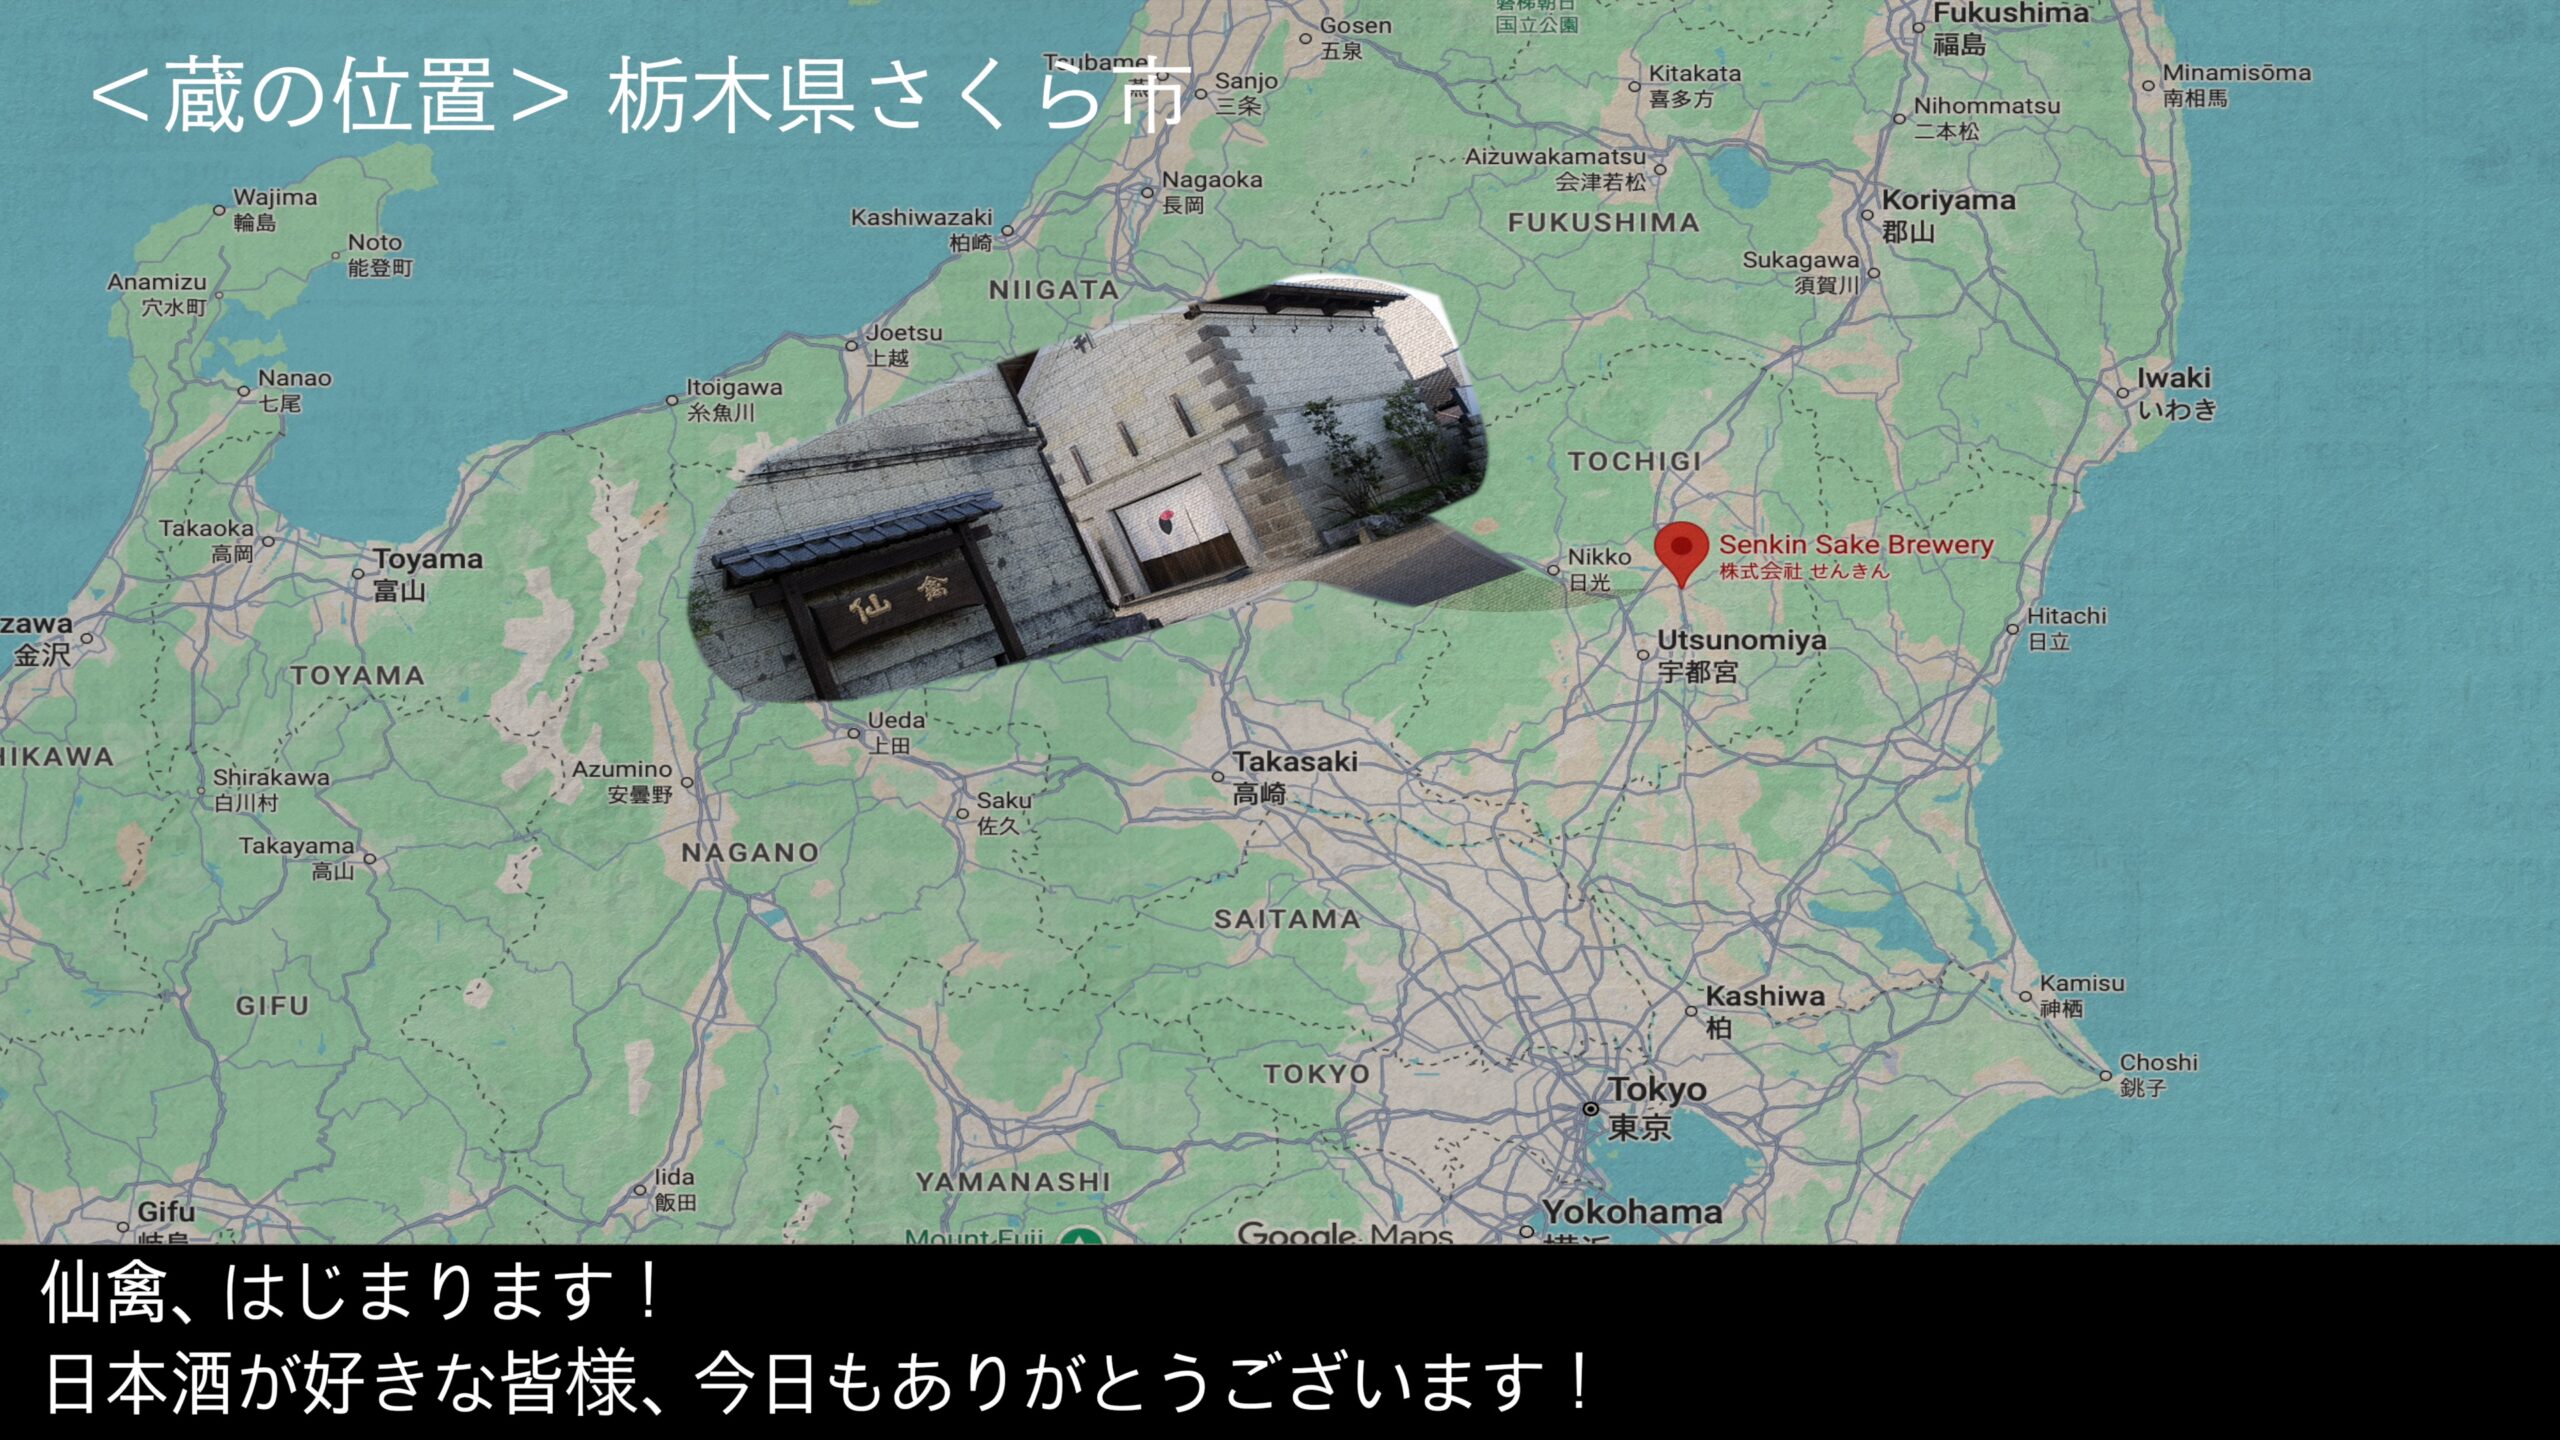
今年(2026年)を基準に220年になる、歴史の長い酒蔵です。
現在栃木県を代表する日本酒である仙禽を造る仙禽酒造は、最初から全国的な知名度を持っていた酒蔵ではありませんでした。
やはりこの当時の日本酒のトレンドは質より量。
美食よりも、ただ酔いたい時に飲む酒。
ペアリングという概念がなかった時代なので、酒の繊細さを期待するのは難しかったです。
時間が経ち、1900年代後半頃になってようやく和食に合う日本酒が日本酒の主流をなしたため、仙禽酒造もこれに合わせて和食(伝統的な日本料理)に合う酒を造りました。しかしこの時もまだ仙禽は生まれる前で、酒蔵で売られていた日本酒は名前もない、ただ大手酒蔵に大量に販売する日本酒が収入源でした。
このような状況で日本酒による収入が多いはずもなく、常に赤字で利益は減り続けました。
このような危うい状況で突然中断された取引は酒蔵にとって大きな危機であり、酒蔵は清算されます。
2008年、酒蔵が清算されると同時に薄井兄弟は酒蔵をそのまま「株式会社仙禽」に変え、全面改定に入ります。
ようやく量より質を優先する醸造の段階に入ることになりました。
2. 2008年、兄弟の初の酒、仙禽誕生:酸味はRed Flag🚩?
兄の薄井一樹さんと弟の薄井真人さんが造った初めての仙禽の特徴は「意図された酸味」でした。
ソムリエとして働いていた当時、白ワインを引き立てる「酸味」の魅力を知っていた一樹さんは、日本酒にもこれに見合う酸味を出そうとしました。
そうして酸味が際立つ、甘酸っぱい酒を造ったのですが、この甘酸っぱいという特徴は今でも仙禽といえば思い浮かぶ代表的な味の一つです。
しかし2008年当時までは、日本酒の強い酸味はレッドフラッグでした。
酸味が強いということは過発酵、あるいは技術不足や設計の不備の指標の一つとされていた時代だったからです。
新しい仙禽を味わった父(前代の蔵元)や年齢層の高い日本酒ファンには、あまり好評を得られなかったといいます。
当時は和食に合う、すっきりとした辛口の酒が主流だったことを考えると、甘酸っぱい酒は異質に感じられたのかもしれません。
(当時主流だった日本酒の味は、獺祭や久保田を思い浮かべると理解しやすいです。)
しかし試飲会で仙禽は若い女性たちに好評を得ることになります。
彼らにとって、もともと日本酒市場の主なターゲットではなかった「若い女性」の好評を得たということは大きな意味を持ち、兄弟が定めた方向へ進むことができる理由の一つとなりました。
3. 2024年、株式会社仙禽のコアアイデア。江戸帰り
株式会社仙禽の挑戦が、今から2年前の2024年に本格的に始まります。
平成時代に仙禽特有の攻撃的な甘酸っぱさを武装したまま、薄井兄弟は「江戸に帰ろう」という意味の「江戸帰り」を酒蔵の目標に据えます。
江戸時代は醸造技術が飛躍的に発展した時代であり、現在90%以上の酒蔵が使っている速醸の原型となる「生酛」方式が確立され広く使われるようになった時代であり、過発酵を防ぎ安定的に日本酒の味を醸すために寒い時期に醸造を行う「寒造り」が使われた時代です。
参考
江戸時代に新たに開発された、あるいは一般化した技術は代表的に以下の通りです。
1. 生酛:麹と混ざった蒸米を木の棒でかき混ぜながら米を潰し、粥状にする作業。酒蔵に常在する菌が発酵に自然に参加しやすい環境を作ってくれる方式である。
2. 寒造り:安定的に発酵させるために寒い天候あるいは寒い地域で発酵を進める方式。
3. 3段仕込み:発酵過程で蒸米、麹、水を3回に分けて追加で入れながら発酵させる方式。一度に発酵させたい量全部を入れるよりもはるかに安定的に発酵し、発酵に必要でない雑菌から発酵過程を守ることができる。
この他にも様々な江戸時代ならではの特徴があるでしょうが、薄井兄弟が最も自分たちのエネルギーを注いだ部分はまさに「生酛」です。
本人たちは生酛帰り(生酛に帰ろう)とも呼ぶほど生酛に真剣で、生産される全ての酒を生酛方式で造り始めました。
生酛だけを固守するからといって、兄弟は、そしてサケファンは江戸帰りと認めてくれません。
醸造のオリジナリティを追い求める彼らの努力は製造方式だけに留まらず、酒米にも影響を及ぼします。
有機栽培のみを行う農家と契約し、たった三種類の米、山田錦、雄町、原原種亀の尾のみを醸造に使っています。(原原種亀の尾についての説明は下にあります。)
そしてこの三種類の米を均等に配合して造ったシリーズ「醸す」。いつか買う機会ができたら、必ず買いたいです。
それ以外にも、ステンレスではなく木桶で熟成する木桶仕込み、酵母無添加(人工酵母)も醸造に取り入れています。
原原種亀の尾とは?
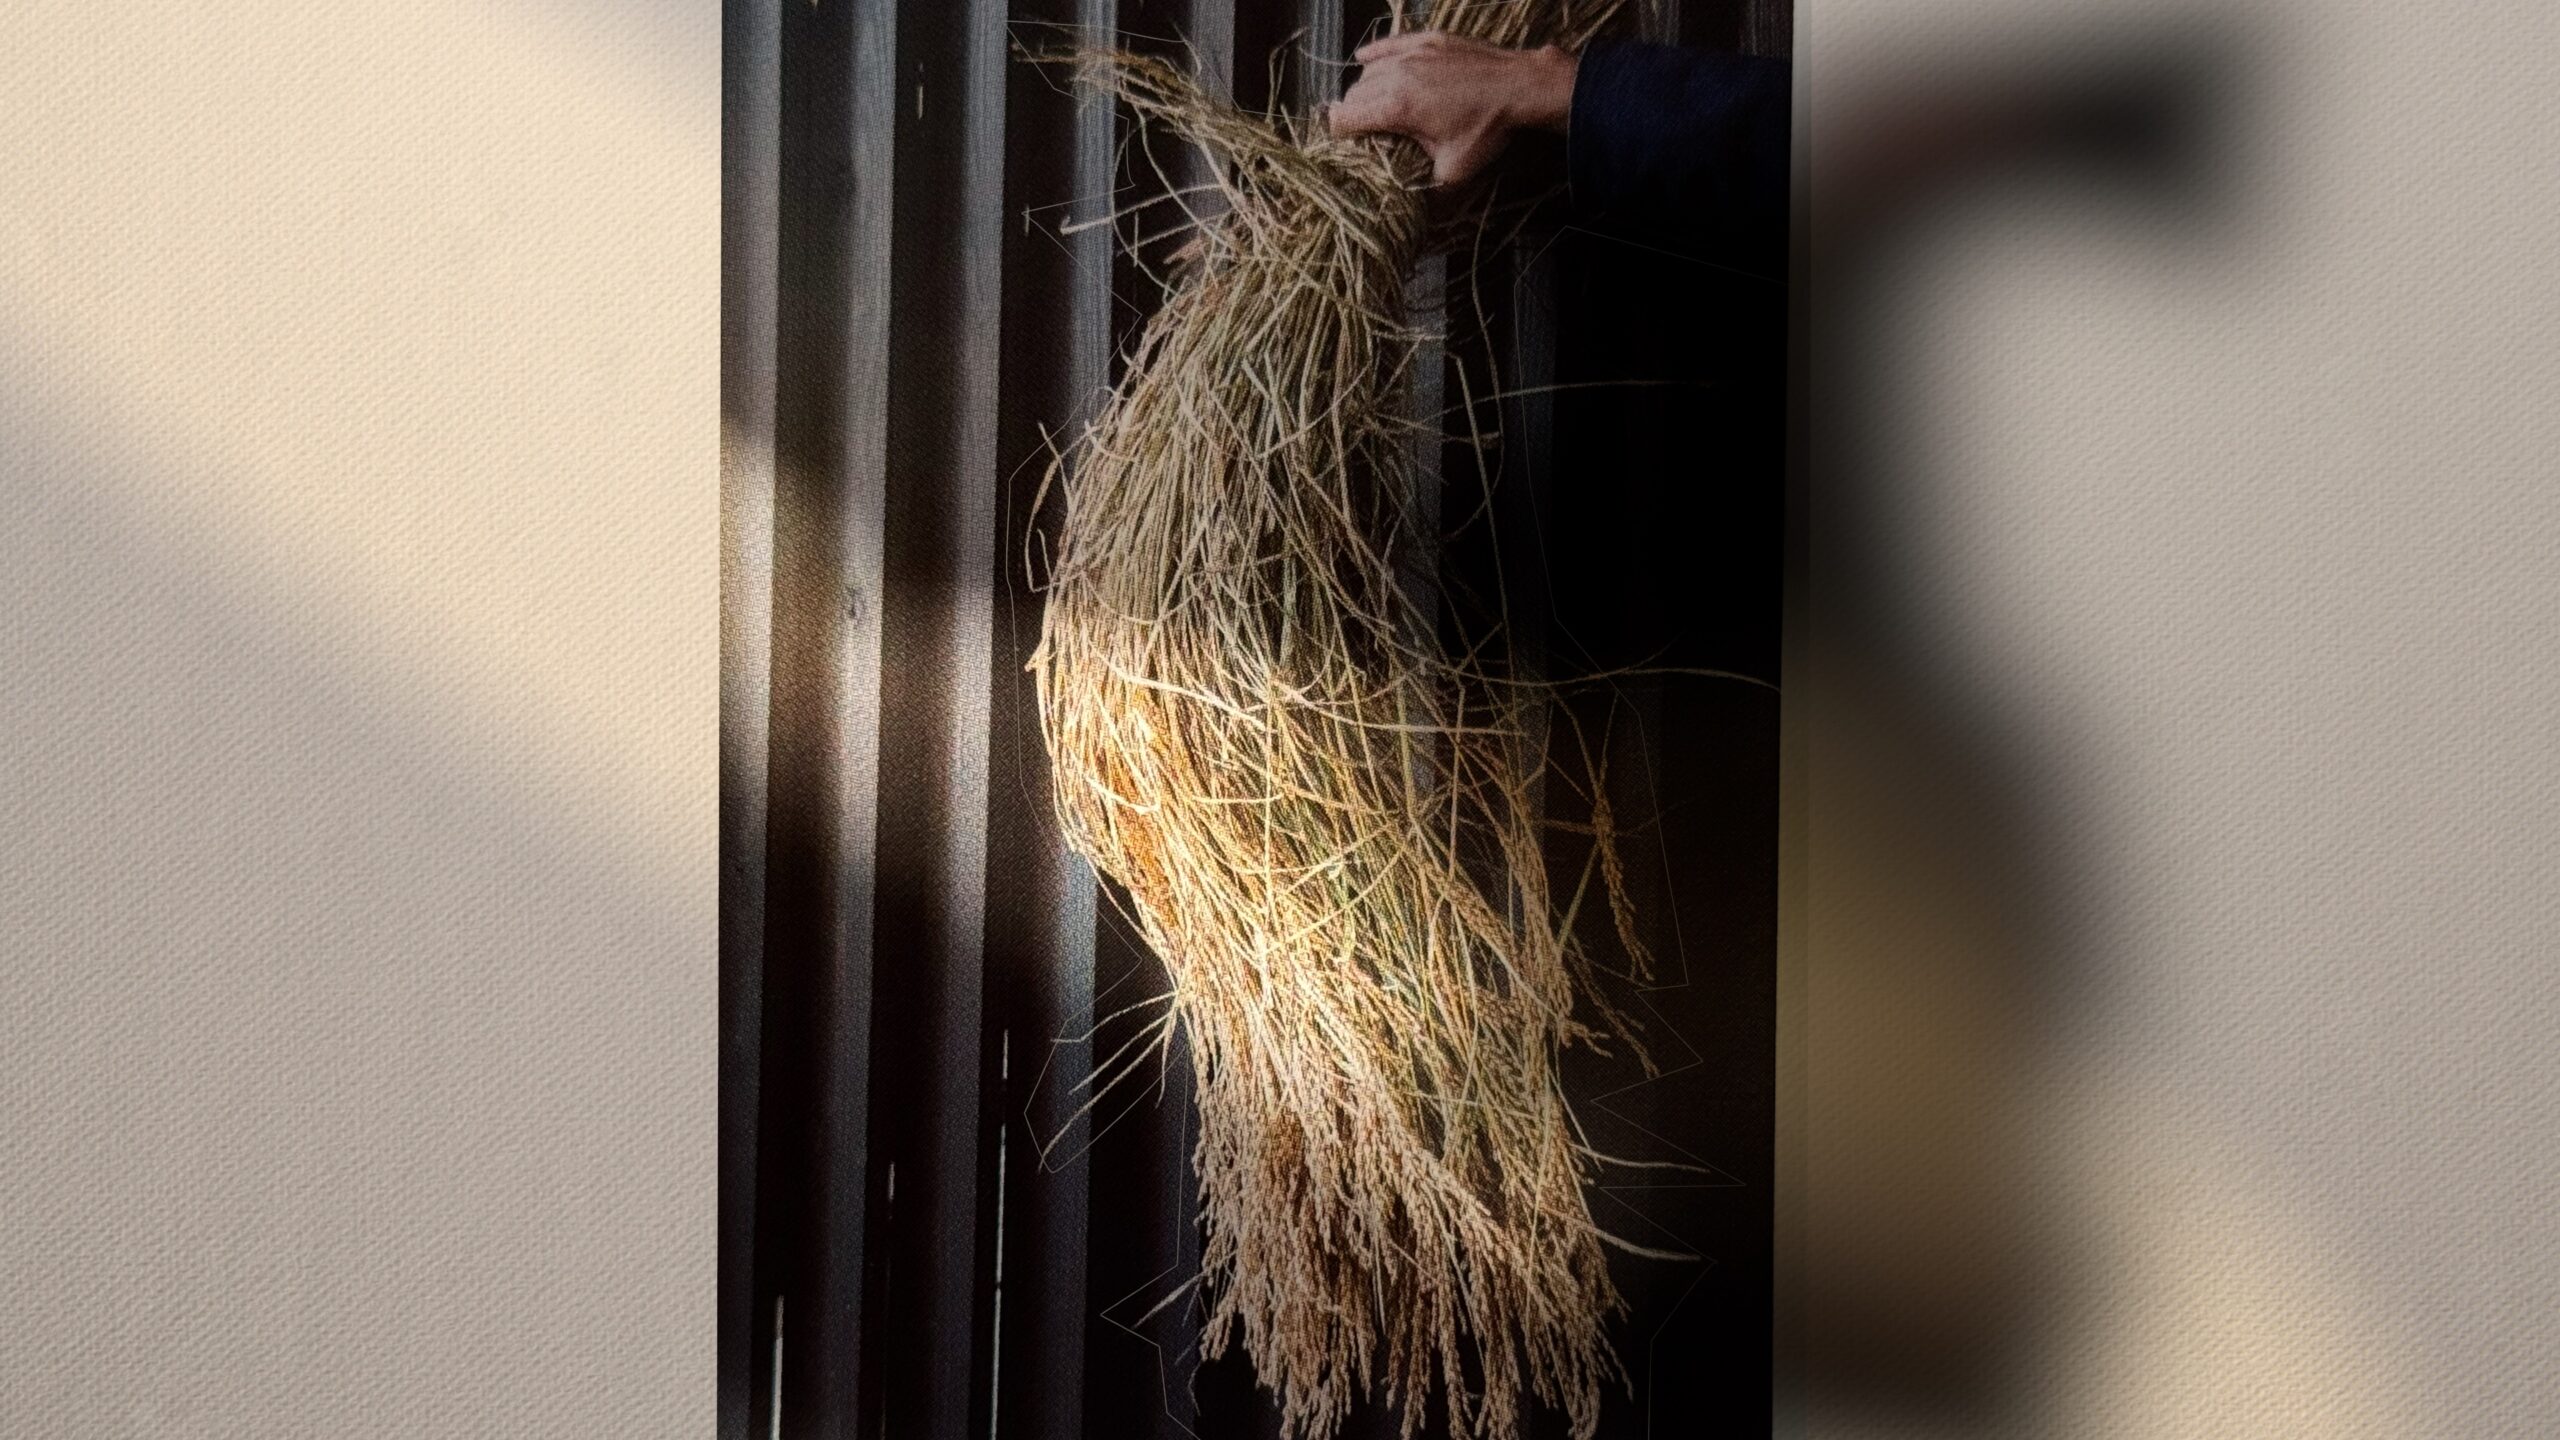
醸造に適した米の中に、亀の尾という酒米がある。
明治時代初期に山形県で発見された米品種として知られ広く使われるようになったが、当時は種子管理が厳格かつ徹底的に行われていた時期ではないため、現在の時代に来た時にはすでに最も初期の亀の尾の姿は見つけにくくなっており、オリジナル亀の尾の姿は次第に薄まって現代に使われることになってしまった。
一樹さんは江戸帰りプロジェクトのためには江戸時代に起源するこの「オリジナル亀の尾」を探すことが優先順位だと考え、国が運営する種子バンクGENE BANKと協業し、8年の努力の末、当時すでに薄まってしまっていたオリジナル亀の尾のDNAを完全に復元することに成功、農林水産省に登録するに至った。
二人の兄弟の夢
江戸帰りは現在進行形である。
酒蔵に完全に江戸時代が染み込み、全量生酛生産に続いて全量木桶仕込み、酵母無添加(自然発生する酵母を使用)、全量原原種亀の尾を使用して醸造されるようにすることを、江戸帰りプロジェクトの完成であり成功であると一樹さんは見ており、酒蔵設立222周年である2028年をカットラインに定めたという。
さらに、現在は米のみに限定されている契約農家による有機栽培を、酒蔵が位置する地域全体に拡大させ、食べる米にも、野菜にも、果物にも、すべて有機栽培で運営される「江戸タウン」を建設することが究極の目標だという。
やはり、羅針盤の方向が定まっている人の行動には野望があり、勇気があり、香りがある。
今日は彼らが漕ぐ木の棒に力を添えたい。
締めくくり(私の考え)
世界のどこかで日本酒を愛し、 酒蔵ミヤモトを訪れてくださった皆さま、ありがとうございます。 酒蔵ミヤモトは、日本酒を「味や香りが良いお酒」という枠を超えて、 記憶に残る存在にするために生まれました。 日本酒をただのお酒ではなく、 思い出を呼び起こす“媒介”にしたい方、 日本酒をより立体的に、深く伝えたい方は、 酒蔵ミヤモトのメンバーシップにぜひご参加ください。 以下のコンテンツはメンバー限定です。 ありがとうございます。